Polipropilén (PP) fröccsöntési folyamat részletei.
 Dec 13, 2023|
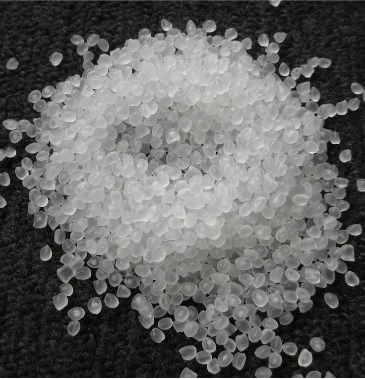
A PP-t általában polipropilénnek nevezik. Jó törésállósága miatt „100%-os ragasztónak” is nevezik. A PP egy áttetsző, félig kristályos hőre lágyuló műanyag, amelynek jellemzői a nagy szilárdság, a jó szigetelés, az alacsony vízfelvétel, a magas hőtorzulási hőmérséklet, az alacsony sűrűség és a magas kristályosság. A módosított töltőanyagok általában üvegszálat, ásványi töltőanyagokat, hőre lágyuló gumit stb.
A PP folyékonysága a különböző felhasználási területeken meglehetősen eltérő. Az általánosan használt PP áramlási sebessége az ABS és a PC között van.
A Pure PP áttetsző elefántcsontfehér, és különféle színekre festhető. PP festéshez általános fröccsöntő gépeken csak színes mesterkeverék használható. Egyes gépek önálló lágyító elemekkel rendelkeznek, amelyek fokozzák a keverési hatást, és tonerrel is festhetők. A kültéri használatra szánt termékek általában UV stabilizátorokat és kormot használnak. Az újrahasznosított anyagok aránya nem haladhatja meg a 15%-ot, különben szilárdságcsökkenést, bomlást és elszíneződést okoz. A PP fröccsöntés általában nem igényel speciális szárítási kezelést a feldolgozás előtt.
A fröccsöntő gépek kiválasztásánál nincsenek különleges követelmények. Mivel a PP-nek magas a kristályossága. Nagyobb fröccsnyomású és többfokozatú vezérlésű számítógépes fröccsöntő gép szükséges. A szorítóerőt általában 3800 t/m2-ben határozzák meg, a befecskendezési térfogat pedig 20%-85%.
A forma hőmérséklete {{0}} fok. Azok számára, akiknek nagyobb a méretigényük, használjon magasabb hőmérsékletet. A maghőmérséklet több mint 5 fokkal alacsonyabb, mint az üreg hőmérséklete, a csatorna átmérője 4-7 mm, a tűkapu hossza 1-1,5 mm, az átmérő pedig akár {{7} is lehet. },7 mm. Minél rövidebb az élkapu hossza, annál jobb, ami körülbelül 0,7 mm. A mélység a falvastagság fele, a szélessége a falvastagság kétszerese. Fokozatosan növekszik az ömledékáram hosszával a formaüregben. A formának jó szellőző tulajdonságokkal kell rendelkeznie. A szellőzőnyílásnak 0,025 mm-0,038 mm mélynek és 1,5 mm vastagnak kell lennie. A zsugorodási nyomok elkerülése érdekében nagy és kerek csonkot és kör alakú áramlási csatornát kell használni, és az erősítő borda vastagsága kicsi (például a falvastagság 50-60%-a). A PP homopolimerből készült termékek vastagsága nem haladhatja meg a 3 mm-t, ellenkező esetben buborékok keletkeznek (a vastag falú termékek csak PP kopolimert használhatnak).
A P olvadáspontja 160-175 fok, a bomlási hőmérséklete 350 fok. A hőmérséklet-beállítás azonban nem haladhatja meg a 275 fokot az injekciós feldolgozás során, és az olvadási szakasz hőmérséklete előnyösen 240 fok.
A belső feszültség és deformáció csökkentése érdekében nagy sebességű injektálást kell választani, de a PP és a formák bizonyos fajtái nem megfelelőek (buborékok és levegőnyomok jelennek meg). Ha a mintás felület váltakozó világos és sötét csíkokkal jelenik meg a kapuból, akkor alacsony injektálási sebességet és magasabb formázási hőmérsékletet kell alkalmazni.
5 bar olvadék ellennyomás használható, és a festék ellennyomása megfelelően beállítható.
Használjon magasabb befecskendezési nyomást (1500-1800bar) és tartási nyomást (körülbelül a befecskendezési nyomás 80%-át). Váltson tartási nyomásra a teljes löket körülbelül 95%-ánál, és használjon hosszabb tartási időt.
Az utókristályosodás okozta zsugorodási deformáció megelőzése érdekében a termékeket általában forró vízbe kell áztatni.